手机版
 制药网手机版
 制药网小程序
 官方微信
 公众号:zyzhan
在爆珠自动化生产过程中,设备运行难免出现各类小问题,及时排查并解决,是保障生产效率与产品质量的关键。以下是北京中天汇通全自动爆珠生产线的常见问题及对应解决方法:
一、成型类问题
爆珠落包或成串出现一粒两丸或多丸成串的情况,多因切割量与生产速度不匹配。解决时需调整切割装置参数,逐步校准切割量,同时匹配切割速度与生产线整体运行节奏,反复调试直至爆珠均匀独立成型。
爆珠形状不规则若爆珠呈现椭圆、凹陷等不规则形态,通常与胶液温度、浓度或冷却液温度波动有关。先检查胶液温控装置,将温度稳定在工艺要求范围;再调整胶液浓度至合适状态;最后校准冷却液温控系统,确保温度恒定,为爆珠定型提供稳定环境。
二、装量类问题
爆珠装量不足装量不足多由供料系统故障导致。先检查供料管路,疏通堵塞部位;再调试供料泵,使其压力保持稳定,保证内容物均匀输送至胶模内。
爆珠装量不均装量差异明显,可能是供料系统流量控制装置失准,或是胶模精度不足。先校准流量控制装置参数,确保每个胶模接收等量内容物;若问题仍存在,需对胶模进行检修,必要时更换高精度胶模。
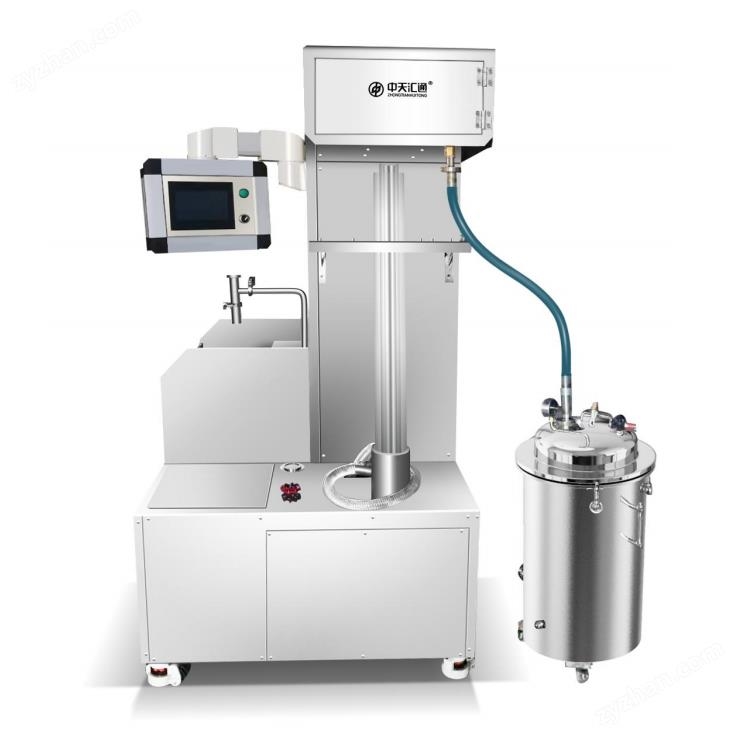
三、设备运行类问题
生产线噪音异常增大运行时噪音突然变大,多因传动部件异常。先检查传动皮带,将松动的皮带调紧,磨损严重则及时更换;再检查各轴承,加注润滑油缓解轻微磨损,磨损严重时直接更换轴承。
爆珠出粒不顺畅爆珠无法顺利排出机外,可能是接丸箱位置偏移,或是冷却循环系统故障。先调整接丸箱位置,使其与出粒口精准对齐;若无效,检查冷却循环管路是否堵塞,调整冷却液流量,确保爆珠顺利排出。
四、清洁维护类问题
胶锅残留结块胶锅内出现残留胶块,多因每次使用后未彻底清洗。需定期拆卸胶锅,用专用清洁剂仔细清理残留胶块,晾干后再安装,避免影响后续胶液质量。
管路堵塞供料或供胶管路堵塞,通常是杂质积累或残留物料凝固所致。定期用合适溶剂冲洗管路,清理杂质与凝固物料,保证管路畅通,维持物料输送稳定性。
五、温控类问题
胶液或内容物温度异常胶液或内容物温度过高或过低,会影响爆珠成型与装量精度。需检查设备的独立加热系统,校准温控装置参数,确保胶液、内容物温度稳定在工艺要求范围。
冷却液温度波动大冷却液温度不稳定,会导致爆珠定型效果差。检查制冷系统与冷却液循环系统,校准温控装置,及时补充冷却液,保证温度恒定。
掌握这些常见问题的解决方法,能有效降低设备停机风险,延长生产线使用寿命,为稳定生产高质量爆珠产品提供保障。日常生产中,还需做好定期维护与保养,从源头减少故障发生。




 微信公众号
 采购中心